- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
Ці могуць пракатныя станы фотаэлектрычнай стужкі забяспечыць дакладнасць і прадукцыйнасць, неабходныя для вытворчасці сонечных батарэй наступнага пакалення
Кароткі змест артыкула:Паколькі фотаэлектрычныя тэхналогіі рухаюцца да больш тонкіх, больш эфектыўных элементаў і меншага спажывання матэрыялаў, вытворцам патрабуецца ўсё больш дакладнае абсталяванне для вытворчасці токаправоднай стужкі.PV стужкапракатныя станыадГРМпрызначаны для пераўтварэння драты з бескіслароднай медзі ў высокадакладную фотаэлектрычную стужку з кантраляванай таўшчынёй, шырынёй, якасцю паверхні і стабільнасцю вытворчасці. У гэтым кіраўніцтве тлумачыцца, як працуе тэхналогія, яе характарыстыкі, прымяненне, ключавыя перавагі і тое, што вытворцы павінны ўлічваць пры выбары пракатнага стану для вытворчасці фотаэлектрычнай стужкі.
Змест
- Чаму фотаэлектрычныя стужкі пракатныя станы важныя для вытворчасці сонечных батарэй?
- Як працуюць фотаэлектрычныя пракатныя станы?
- Якія характарыстыкі вызначаюць высокадакладны фотаэлектрычны стужкавы пракатны стан?
- Якія асноўныя перавагі фотаэлектрычных стужкапракатных станоў?
- Дзе выкарыстоўваюцца фотаэлектрычныя пракатныя станы?
- Якія дадатковыя канфігурацыі могуць палепшыць вытворчасць?
- Як вытворцам выбраць правільны фотаэлектрычны пракатны стан?
- Чаму звыштонкая фотаэлектрычная стужка становіцца ўсё больш важнай?
- Часта задаюць пытанні аб фотаэлектрычных стужках
- Заключэнне
Чаму фотаэлектрычныя стужкі пракатныя станы важныя для вытворчасці сонечных батарэй?
У фотаэлектрычным модулі стужка - гэта не проста металічная стужка. Ён служыць электрычным правадніком, які дапамагае падключаць сонечныя элементы і збіраць ток. Такім чынам, кансістэнцыя памераў, якасць паверхні, механічная надзейнасць і стабільнасць працэсу могуць непасрэдна ўплываць на прадукцыйнасць далейшага вытворчасці.
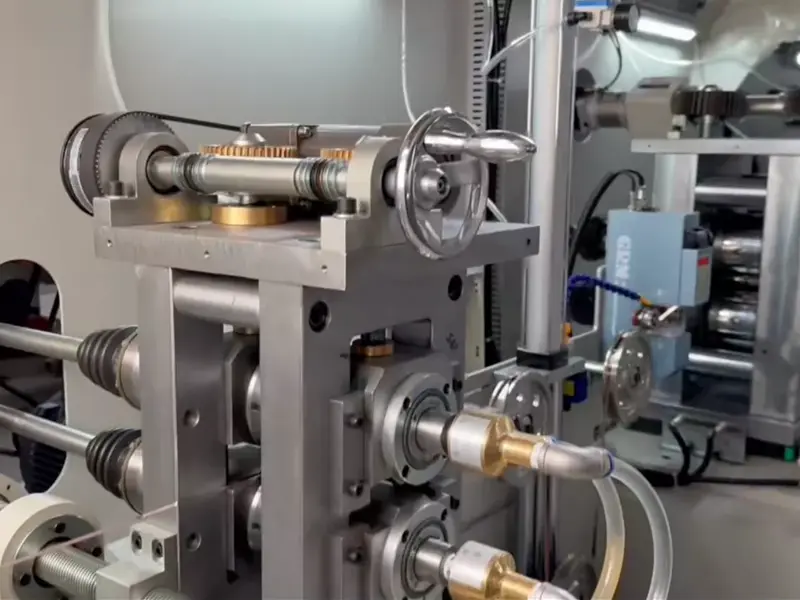
Пракатны завод ГРМ стPV стужкапракатныя станыспецыяльна распрацаваны для фотаэлектрычных прымянення. Абсталяванне дакладна скручвае дрот з бескіслароднай медзі ў звыштонкую плоскую стужку, прыдатную для фотаэлектрычных злучэнняў, зборных шын і высокаэфектыўных сонечных модуляў.
Згодна са спецыфікацыямі прадукту GRM, сістэма разлічана на максімальную хуткасць лініі120 м/мін, у той час як допуск таўшчыні можа дасягаць±0,004 мм. Гэтыя магчымасці робяць прэцызійную пракатку асабліва каштоўнай, калі вытворцам патрэбны паўтаральныя памеры стужкі пры працяглых серыях вытворчасці.
Для пакупнікоў, якія ацэньваюць aПракатны стан фотаэлектрычнай стужкі, такім чынам, ключавым фактарам павінна быць больш, чым намінальная хуткасць вытворчасці. Поўны працэс павінен забяспечваць стабільны кантроль памераў, адпаведную апрацоўку матэрыялаў, надзейную рэгуляванне і гнуткасць, якую патрабуюць сучасныя спецыфікацыі фотаэлектрычнай стужкі.
Як працуюць фотаэлектрычныя пракатныя станы?
Асноўны прынцып вытворчасці заснаваны на кантраляванай дэфармацыі металу. Дрот з бескіслароднай медзі паступае ў сістэму пракаткі і праходзіць праз прэцызійныя рулоны. Прагрэсіўнае скарачэнне ператварае круглы дрот у плоскую стужку неабходнай шырыні і таўшчыні.
Тыповы вытворчы працэс можна зразумець праз наступныя этапы:
- Падача матэрыялу:Дрот з бескіслароднай медзі бесперапынна падаецца ў секцыю пракаткі.
- Зніжэнне дакладнасці:Рулоны паступова памяншаюць папярочны перасек матэрыялу, кантралюючы дэфармацыю.
- Шырыня і таўшчыня фарміравання:Канфігурацыя рулона вызначае канчатковую геаметрыю стужкі.
- Кантроль памераў:Таўшчыня і шырыня кантралююцца і рэгулююцца ў адпаведнасці з патрабаваннямі вытворчасці.
- Агляд паверхні:Гатовую стужку можна праверыць на дэфекты паверхні і якасць краю.
- Ніжэйшая апрацоўка:У залежнасці ад вытворчай лініі стужка можа падвяргацца дадатковай апрацоўцы або луджэнню.
Гэты кантраляваны працэс асабліва важны для тонкай стужкі, таму што невялікія адхіленні ў памерах могуць стаць больш значнымі па меры памяншэння таўшчыні матэрыялу.
Якія характарыстыкі вызначаюць высокадакладны фотаэлектрычны стужкавы пракатны стан?
Параўноўваючы абсталяванне ад розных вытворцаў, пакупнікі павінны разам вывучаць сумяшчальнасць матэрыялаў, дыяпазон памераў, допускі, хуткасць вытворчасці і гнуткасць працэсу, а не засяроджвацца толькі на адной спецыфікацыі.
| Параметр | Спецыфікацыя стужкапракатнага стана GRM PV | Вытворчае значэнне |
|---|---|---|
| Уваходны матэрыял | Дрот з бескіслароднай медзі | Падыходзіць для дакладнай вытворчасці токаправоднай стужкі |
| Уваходны дыяметр | φ2,6–φ3,5 мм | Вызначае сумяшчальны дыяпазон уваходнага праваду |
| Шырыня стужкі | 3–8 мм | Падтрымлівае некалькі спецыфікацый фотаэлектрычнай стужкі |
| Дыяпазон таўшчыні | 0,05–0,45 мм | Падтрымка тонкіх і звыштонкіх стужак |
| Дапушчальная таўшчыня | ±0,004 мм | Дапамагае падтрымліваць кансістэнцыю памераў |
| Допуск па шырыні | ±0,03 мм | Падтрымлівае стабільную геаметрыю стужкі |
| Суадносіны шырыня/таўшчыня | ≤160 | Дае спасылку на геаметрыю стужкі |
| Максімальная хуткасць лініі | 120 м/мін | Падтрымлівае высокапрадукцыйную вытворчасць |
Гэтыя спецыфікацыі паказваюць, чаму дакладнае машынабудаванне важна для вытворчасці фотаэлектрычных стужак. Машына павінна захоўваць стабільнасць памераў, працуючы на камерцыйна карысных хуткасцях, асабліва пры вытворчасці тонкіх токаправодных палос для сучасных фотаэлектрычных модуляў.
Якія асноўныя перавагі фотаэлектрычных стужкапракатных станоў?
1. Высокадакладная пракатка
Дакладная пракатка дапамагае вытворцам дасягнуць жорсткіх допускаў па таўшчыні і шырыні. GRM вызначае дапушчальнае адхіленне таўшчыні ±0,004 мм, падтрымліваючы прыкладанні, дзе важная паслядоўная геаметрыя стужкі.
2. Стабільная якасць паверхні і краю
Стабільныя ўмовы пракаткі могуць дапамагчы атрымаць аднастайныя паверхні і кантраляваныя краю. Гэта важна, таму што задзірыны, няправільныя краю або неадпаведныя паверхні могуць ствараць праблемы падчас наступнай апрацоўкі і злучэння клетак.
3. Гнуткія характарыстыкі прадукту
З зададзеным дыяпазонам шырыні стужкі 3–8 мм і дыяпазонам таўшчыні 0,05–0,45 мм абсталяванне забяспечвае адносна шырокае акно працэсу для розных патрабаванняў фотаэлектрычнай стужкі.
4. Высокая эфектыўнасць вытворчасці
Максімальная хуткасць лініі 120 м/хв дае вытворцам патэнцыял для павелічэння прадукцыйнасці пры захаванні бесперапыннага працэсу пракаткі. Больш высокая прадукцыйнасць можа дапамагчы знізіць выдаткі на абсталяванне і працоўную сілу для кожнай адзінкі стужкі.
5. Патэнцыял лічбавай мадэрнізацыі
Сістэма GRM ўключае ў сябе зарэзерваваныя інтэрфейсы для датчыкаў і сістэм кіравання. Гэта забяспечвае аснову для інтэграцыі тэхналогій вымярэння, маніторынгу і аўтаматызацыі па меры развіцця патрабаванняў да вытворчасці.
Дзе выкарыстоўваюцца фотаэлектрычныя пракатныя станы?
Асноўнае прымяненне - вытворчасць токаправоднай стужкі, якая выкарыстоўваецца ў фотаэлектрычнай вытворчасці. У залежнасці ад гатовай спецыфікацыі працэс пракаткі можа падтрымліваць некалькі важных прыкладанняў:
- Стужка фотаэлектрычнага злучэння:Выкарыстоўваецца для электрычнага злучэння паміж сонечнымі элементамі.
- Аўтобусная стужка:Выкарыстоўваецца ў якасці токапрыёмніка ў структурах фотаэлектрычных модуляў.
- Ультратонкая медная стужка:Прызначаны для прымянення высокаэфектыўных фотаэлектрычных модуляў, дзе памеры матэрыялу патрабуюць пільнага кантролю.
- Вытворчыя лініі сонечнай стужкі:Можа быць інтэграваны з іншым абсталяваннем для стварэння больш поўнага працэсу вытворчасці фотаэлектрычнай стужкі.
Вытворцы могуць таксама камбінаваць тэхналогію пракаткі з наступным нанясеннем луджанага пакрыцця або іншымі этапамі апрацоўкі ў залежнасці ад неабходнай стужкі і канфігурацыі вытворчасці.
Якія дадатковыя канфігурацыі могуць палепшыць вытворчасць?
Сучасная вытворчасць фотаэлектрычных стужак усё часцей патрабуе не толькі механічнай пракаткі. Вымярэнні, аўтаматызацыя, праверка і інтэграцыя працэсаў могуць дапамагчы вытворцам дасягнуць лепшага кантролю за якасцю прадукцыі.
| Дадатковая канфігурацыя | Патэнцыяльная функцыя |
|---|---|
| Аўтаматычная сістэма вымярэння таўшчыні | Забяспечвае онлайн-маніторынг таўшчыні для кантролю працэсу |
| Аўтаматычная сістэма рэгулявання сервопривода | Падтрымлівае аўтаматызаваную наладу працэсу |
| Анлайн агляд паверхні | Дапамагае вызначыць вытворчыя дэфекты, звязаныя з паверхняй |
| Індывідуальны дызайн Roll Pass | Дазваляе канфігурацыі рулонаў у адпаведнасці з пэўнымі патрабаваннямі да стужкі |
| Інтэграцыя працэсу нанясення луджанага пакрыцця | Падтрымлівае інтэграцыю з далейшымі працэсамі нанясення стужкі |
Для вытворцаў, якія плануюць доўгатэрміновае пашырэнне вытворчасці, гэтыя параметры могуць быць асабліва карыснымі, таму што яны забяспечваюць дадатковыя магчымасці кіравання працэсам без змены фундаментальнага прынцыпу пракаткі.
Як вытворцам выбраць правільны фотаэлектрычны пракатны стан?
Выбар машыны павінен пачынацца са спецыфікацыі мэтавай стужкі, а не проста з параўнання коштаў на машыну. Практычная ацэнка пакупкі павінна ўлічваць:
- Уваходны матэрыял:Пераканайцеся, што млын сумяшчальны з неабходным медным матэрыялам і ўваходным дыяметрам.
- Памеры мэты:Праверце патрабаваную шырыню і таўшчыню стужкі ў адпаведнасці з працоўным дыяпазонам машыны.
- Патрабаванні да талерантнасці:Ацаніце допускі па таўшчыні і шырыні ў залежнасці ад наступных патрэб вытворчасці фотаэлектрыкаў.
- Вытворчая магутнасць:Параўнайце максімальную хуткасць лініі з фактычным запланаваным аб'ёмам вытворчасці.
- Аўтаматызацыя:Вызначце, ці патрэбныя аўтаматычнае вымярэнне і рэгуляванне сервопривода.
- агляд:Калі патрабаванні да якасці прадукцыі з'яўляюцца строгімі, падумайце пра праверку паверхні ў інтэрнэце.
- Будучае пашырэнне:Выбірайце абсталяванне, якое можа задаволіць новыя патрабаванні да звыштонкай стужкі.
- Магчымасці пастаўшчыка:Ацаніце тэхнічную падтрымку, магчымасці наладкі, увод у эксплуатацыю, запасныя часткі і пасляпродажнае абслугоўванне.
Для замежных пакупнікоў, якія шукаюць aКітай вытворца, гэтыя крытэрыі асабліва важныя, таму што правільны пастаўшчык павінен мець магчымасць абмеркаваць поўную патрэбу ў вытворчасці, а не проста паставіць аўтаномную машыну.
Чаму звыштонкая фотаэлектрычная стужка становіцца ўсё больш важнай?
Фотаэлектрычная прамысловасць працягвае імкнуцца да павышэння эфектыўнасці пераўтварэння і меншага спажывання матэрыялаў. У выніку вытворчасць больш тонкай токаправоднай стужкі стала важным напрамкам у тэхналогіі вытворчасці фотаэлектрыкаў.
Вытворчасць больш тонкай стужкі стварае больш жорсткія патрабаванні да дакладнасці пракаткі і стабільнасці памераў. Чым менш канчатковая таўшчыня, тым больш старанна вытворцы павінны кантраляваць канфігурацыю рулона, дэфармацыю матэрыялу, нацяжэнне, стан паверхні і параметры працэсу.
Заяўлены дыяпазон таўшчыні ГРМ0,05–0,45 ммпазіцыянуе сваё абсталяванне для пракаткі фотаэлектрычнай стужкі для прыкладанняў, якія патрабуюць тонкай і звыштонкай меднай стужкі. Інтэлектуальныя інтэрфейсы машыны і дадатковыя магчымасці аўтаматычнага вымярэння таксама могуць стаць асновай для будучай аўтаматызацыі працэсаў.
Такім чынам, для вытворцаў, якія плануюць мадэрнізаваць свае вытворчыя магутнасці сонечнай стужкі, выбар дакладнай сістэмы пракаткі з дастатковай гнуткасцю працэсу можа стаць стратэгічнай інвестыцыяй, а не простай купляй магутнасці.
Часта задаюць пытанні аб фотаэлектрычных стужках
Які матэрыял апрацоўваецца фотаэлектрычным стужкапракатным станам?
Пракатныя станы фотаэлектрычнай стужкі GRM у асноўным прызначаны для апрацоўкі бескіслароднага меднага дроту і дакладных правадзячых медных матэрыялаў, якія выкарыстоўваюцца ў вытворчасці фотаэлектрычных стужак.
Якой таўшчыні можа вырабляць стужкапракатны стан GRM PV?
Указаны дыяпазон таўшчыні гатовай стужкі складае 0,05–0,45 мм у залежнасці ад патрабаванняў вытворчасці і канфігурацыі працэсу.
Якая максімальная хуткасць лініі?
Максімальная заяўленая хуткасць лініі складае 120 м/мін, што забяспечвае высокую прадукцыйнасць для вытворчасці фотаэлектрычных стужак.
Ці можа завод вырабляць звыштонкую фотаэлектрычную стужку?
так. Сістэма прызначана для высокадакладнай пракаткі тонкай стужкі і падтрымлівае дыяпазон таўшчыні да 0,05 мм, у той час як яе канструкцыя таксама ўлічвае будучыя патрабаванні да прымянення больш тонкай фотаэлектрычнай стужкі.
Ці можна наладзіць фотаэлектрычныя пракатныя станы?
ГРМ прапануе дадатковыя канфігурацыі, у тым ліку індывідуальны канструктар валкоў, аўтаматычнае вымярэнне таўшчыні, аўтаматычную рэгуляванне сервопривода, онлайн-канспекцыю паверхні і інтэграцыю працэсу нанясення луджанага пакрыцця. Адпаведная канфігурацыя можа быць выбрана ў адпаведнасці з патрабаваннямі заказчыка да вытворчасці.
Заключэнне
PV стужкапракатныя станыз'яўляюцца неабходным абсталяваннем для вытворцаў, якім патрэбна дакладная, стабільная і эфектыўная вытворчасць фотаэлектрычнай токаправоднай стужкі. З максімальнай хуткасцю лініі 120 м/мін, дапушчальным адхіленнем таўшчыні ±0,004 мм, дыяпазонам таўшчыні 0,05–0,45 мм і дадатковымі тэхналогіямі аўтаматызацыі і кантролю, рашэнне GRM распрацавана ў адпаведнасці з патрабаваннямі да дакладнасці сучаснай вытворчасці сонечных стужак. Калі вы ацэньваеце надзейнага пастаўшчыка з Кітая або плануеце новую лінію па вытворчасці фотаэлектрычных стужак,звяжыцеся з намікаб абмеркаваць ваш матэрыял, памеры стужкі, вытворчую магутнасць і індывідуальныя патрабаванні да абсталявання з тэхнічнай камандай GRM.